
Industrielle Additive Fertigung: Werkstoffe, Serien und TCO
Executive Summary
- ✓Paradigmenwechsel zur Serienfertigung: Additive Fertigung hat das reine Prototyping verlassen und etabliert sich über pulverbettbasierte Schmelzverfahren (LPBF/SLM) in zertifizierten Serien.
- ✓Designfreiheit und Funktionsintegration: Innenliegende Kühlkanäle, bionische Topologieoptimierung und Leichtbaustrukturen senken Bauteilgewichte um bis zu 60 Prozent.
- ✓Wirtschaftliche Break-Even-Grenzen: Bei komplexen Geometrien und Losgrößen unter 2.500 Stück unterbieten additive Verfahren zerspanende CNC-Kosten deutlich.
- ✓Qualitätssicherung nach ISO/ASTM 52900: In-situ-Schmelzbadüberwachung und lückenlose Pulverchargen-Rückverfolgbarkeit sichern aerospace-konforme Materialgefüge.
Der Begriff des 3D-Drucks weckt in vielen Köpfen noch immer Assoziationen an wackelige Kunststoffmodelle aus dem Desktop-Bereich. Im industriellen Maschinen- und Anlagenbau vollzieht sich jedoch eine fundamentale technologische Transformation. Unter der Normbezeichnung Additive Fertigung (Additive Manufacturing) transformieren industrielle Hochleistungsanlagen die Produktion hochbelastbarer Metall- und Polymerkomponenten.
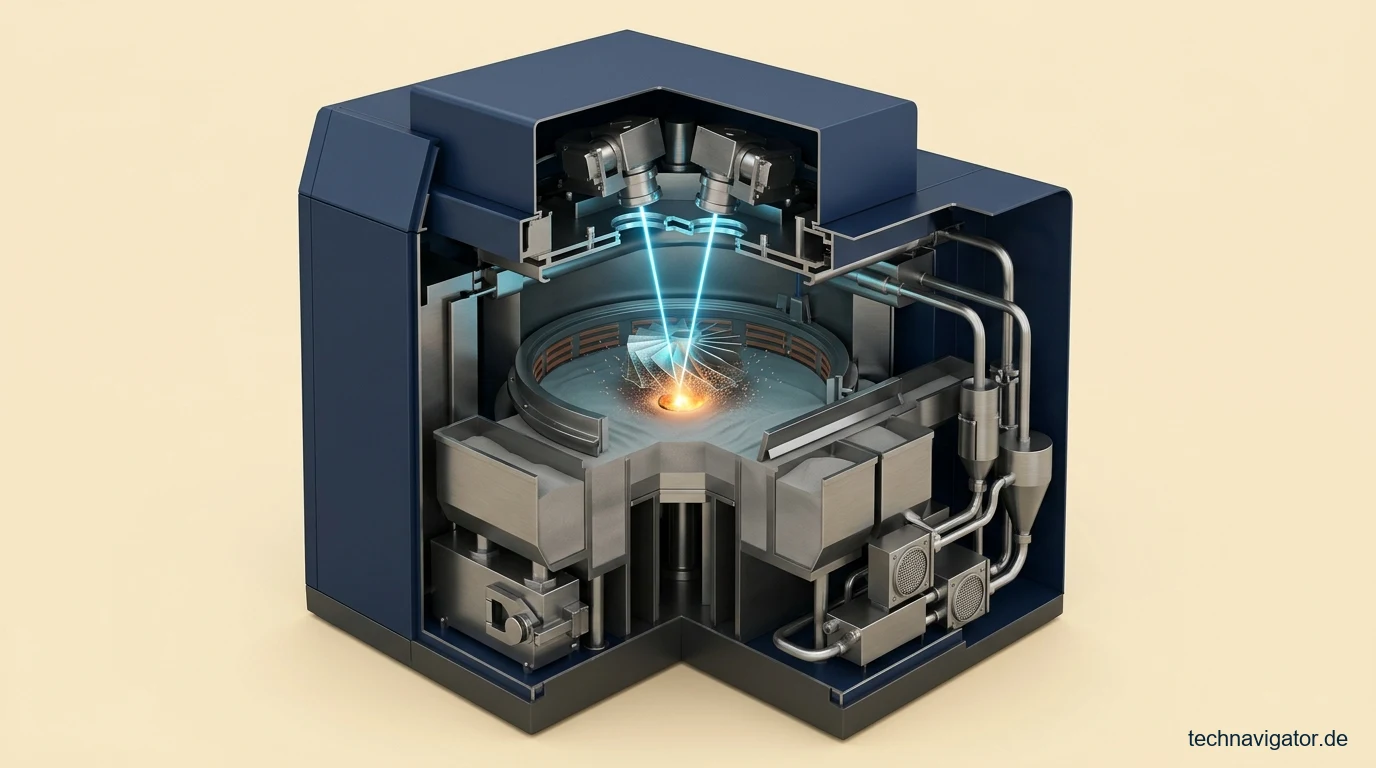
Im Gegensatz zu subtraktiven Zerspanungsverfahren wie Fräsen oder Drehen bauen additive Anlagen Bauteile Schicht für Schicht aus mikroskopisch feinem Pulver auf. Faserlaser schmelzen Legierungen aus Titan, Inconel, Edelstahl oder Werkzeugstahl exakt entlang mathematischer CAD-Schichten auf. Wo Zerspanungswerkzeuge an Hinterschnitten und Hohlräumen scheitern, entsteht additiv jede denkbare Geometrie ohne Werkzeugbindung.
Für Geschäftsführer, Entwicklungsleiter und Fertigungsplaner eröffnet dies neue Konstruktions- und Beschaffungswege. Ersatzteile müssen nicht mehr über Jahrzehnte in teuren Lagern vorgehalten werden, sondern lassen sich bei Bedarf dezentral aus digitalen Datensätzen fertigen. Dieser Leitfaden analysiert die führenden industriellen Verfahren, Materialeigenschaften, Qualitätsstandards und wirtschaftliche Kriterien für Entscheider.
Verfahrenslandschaft nach ISO/ASTM 52900: Von FDM bis Selective Laser Melting
Die internationale Normungsreihe ISO/ASTM 52900 teilt die Vielfalt additiver Fertigungstechnologien in sieben standardisierte Verfahrenskategorien ein. Für den industriellen Einsatz im Maschinenbau dominieren drei Kerntechnologien, die sich in Werkstoffeigenschaften und Investitionsaufwand grundlegend unterscheiden.
Das Schmelzschichtverfahren (Fused Deposition Modeling / FDM) extrudiert thermoplastische Kunststoffdrähte durch beheizte Düsen. Im industriellen Umfeld verarbeiten geschlossene Baukammern Hochleistungspolymere wie PEEK oder ULTEM für flammgeschützte Halterungen und Betriebsmittel. Die Vorteile liegen in günstigen Materialkosten und einfacher Handhabung.
Das Selektive Lasersintern (SLS) nutzt Polymerpulver wie Polyamid 12, das durch CO2-Laser schichtweise verfestigt wird. Da das umgebende Pulverbett das Bauteil stützt, entfallen Stützstrukturen vollständig. SLS ermöglicht dichte Packungen im Bauraum und wirtschaftliche Kleinserien ohne Werkzeugkosten.
Architektonischer Blindspot: Vernachlässigung der Post-Processing-Kosten bei Metallteilen
Viele Business Cases kalkulieren fälschlicherweise nur die reine Druckzeit der Bauplattform. Beim industriellen Metall-3D-Druck entfallen jedoch bis zu 50 Prozent der Herstellkosten auf nachgelagerte Schritte: thermisches Spannungsarmglühen, Drahterodieren von der Bauplatte, Entpulvern und zerspanende Passungsnacharbeit.
Den ingenieurtechnischen Spitzenbereich markiert das pulverbettbasierte Laserschmelzen (Laser Powder Bed Fusion / LPBF, auch SLM). Hier verschmelzen Multi-Laser-Systeme metallische Mikropartikel unter Schutzgasatmosphäre zu 99,9 Prozent dichten Gefügen. Wie solche Fertigungsketten mit digitalen Systemen vernetzt werden, zeigt unser Überblick zu digitalen Zwillingen.
Ergänzende Architektur-Analysen und technische Entscheidungsmatrizen für Ihre IT-Planung finden Sie in unseren weiterführenden Leitartikeln zu Industrial IoT im Enterprise-Einsatz, zu Augmented Reality im Enterprise-Einsatz sowie zu PropTech CAFM im Enterprise-Einsatz.
Konstruktionspotenziale: Bionik, Leichtbau und integrierte Kühlung
Wer versucht, konventionell für Fräsmaschinen konstruierte Bauteile unverändert auf 3D-Druckern zu fertigen, scheitert an unrentablen Stückkosten. Der eigentliche Wert additiver Fertigung entsteht erst durch die gezielte Ausnutzung der konstruktiven Gestaltungsfreiheit (Design for Additive Manufacturing).
Topologieoptimierungs-Algorithmen entfernen Material aus allen Zonen, die im späteren Betrieb keiner Kraftübertragung dienen. Es entstehen organisch anmutende, bionische Gitter- und Wabenstrukturen. Bei gleicher oder höherer Steifigkeit sinkt das Bauteilgewicht in der Luftfahrt oder bei schnellen Roboter-Greifern um 40 bis 60 Prozent.
„Additive Fertigung belohnt Komplexität statt sie zu bestrafen. Jedes weggelassene Gramm spart teures Metallpulver und verkürzt die Bauzeit im Laser-Schmelzbad.“
Ein weiterer Hebel ist die Integration funktionaler Hohlräume. Im Kunststoffspritzguss ermöglichen konturnahe Kühlkanäle in metallischen Werkzeugeinsätzen eine gleichmäßige Wärmeabfuhr. Dadurch sinken Zykluszeiten im Serienbetrieb um 20 bis 30 Prozent bei gleichzeitiger Vermeidung von thermischem Bauteilverzug.
Verfahrens-Matrix: Industrielle 3D-Druck-Technologien im Leistungsvergleich
Um das technologisch und wirtschaftlich optimale Verfahren auszuwählen, müssen Werkstoffkompatibilität, Bauraten, Oberflächenqualitäten und Kostenparameter gegenübergestellt werden.
Die nachfolgende Radar-Matrix vergleicht die wichtigsten industriellen Fertigungsverfahren für den Werkzeug- und Maschinenbau:
| Verfahren (Norm) | Werkstoffe & Gefügedichte | Typische Einsatzgebiete | CIO-Bewertung |
|---|---|---|---|
| 1. LPBF / SLM (Metall) | Titan, Inconel, Edelstahl, AlSi10Mg. Dichte über 99,8 Prozent, wärmebehandelbar. | Turbinenschaufeln, Hydraulikblöcke, konturnahe Werkzeugeinsätze, Raumfahrt. |
Höchste FestigkeitPost-Processing nötig
|
| 2. SLS (Polymer) | Polyamid 11, PA 12, TPU, PP. Homogenes Gefüge ohne Stützstrukturen. | Funktionsgehäuse, Schalterblenden, Luftführungen, individualisierte Prothesen. |
WirtschaftlichKeine Stützen
|
| 3. Industrie-FDM / MEX | PEEK, PEKK, PPSU, Carbon-verstärkte Filamente. Anisotrope Z-Festigkeit. | Vorrichtungen, Montagelehren, chemikalienresistente Dichtungen, Halterungen. |
Günstiges SystemSichtbare Schichtung
|
| 4. Metal Binder Jetting | Edelstähle, Werkzeugstähle via Bindemittelauftrag und Sinterofen. Dichte 96 bis 99 Prozent. | Mittelgroße Stückzahlen, Getrieberäder, dekorative Konsumgüterbeschläge. |
Hoher DurchsatzSinterschrumpfung
|
| 5. Stereolithografie (SLA/DLP) | Photopolymer-Harze, UV-gehärtet. Höchste Detailauflösung im Mikrometerbereich. | Feingussmodelle, zahnmedizinische Bohrschablonen, optische Linsenprototypen. |
Sprödes MaterialGlatteste Oberfläche
|
Die Gegenüberstellung verdeutlicht, dass für tragende mechanische Beanspruchungen im Maschinenbau das pulverbettbasierte Schmelzen (LPBF) unverzichtbar bleibt. Für Vorrichtungen und Montagehilfsmittel genügen hingegen kosteneffiziente SLS- oder FDM-Systeme.
Wie diese Verfahren in moderne Fertigungszellen eingebunden werden, beleuchtet unsere Analyse zu künstlicher Intelligenz in der Fertigung.
TCO*-Berechnung über 60 Monate: Additive Fertigung vs. 5-Achs-CNC-Fräsen
Zur betriebswirtschaftlichen Fundierung betrachten wir ein komplexes Hydraulikventilgehäuse aus Edelstahl für Prüfstandsanwendungen. Das Bauteil beinhaltet innenliegende Strömungskanäle und wird in einer jährlichen Serie von 800 Stück benötigt.
Im konventionellen CNC-Szenario wird das Gehäuse aus einem massiven Block gefräst. Aufgrund der tiefen Bohrungen und Umlenkungen sind vier getrennte Aufspannungen auf einer 5-Achs-Fräsmaschine sowie verlötete Verschlussstopfen nötig. Die Stückkosten inklusive Materialabfall und Vorrichtungen liegen bei 460 Euro. Über fünf Jahre belaufen sich die Fertigungskosten auf 1,84 Millionen Euro.
Wird das Gehäuse additiv per LPBF gefertigt, entfallen die Verschlussstopfen vollständig, da gekrümmte Kanäle direkt gedruckt werden. Auf einer Bauplatte entstehen 16 Gehäuse simultan. Die reinen Druck- und Pulverkosten betragen 185 Euro, die nachgelagerte CNC-Passungsbearbeitung und Wärmebehandlung schlagen mit 85 Euro zu Buche. Die Stückkosten sinken auf 270 Euro.
Über einen Zeitraum von fünf Jahren spart das Unternehmen 760.000 Euro ein. Zudem verbessert sich der Druckverlust im Ventil durch strömungsoptimierte Radien um 18 Prozent, was einen signifikanten Wettbewerbsvorteil im Vertrieb generiert.
Die Sourcing-Weiche: Make-or-Buy und Qualitätssicherung nach VDI 3405
Die Entscheidung über den Aufbau einer eigenen additiven Fertigungslinie erfordert eine sorgfältige Abwägung zwischen Investitionsaufwand und technologischer Kernkompetenz. Drei Bereitstellungsmodelle bestimmen den Markt:
Erstens (Eigenbetrieb): Das Unternehmen investiert in eigene LPBF-Anlagen inklusive Schutzgasaufbereitung, Siebstationen und Drahterodieranlagen. Dies schützt geschäftskritische CAD-Daten vor Spionage und ermöglicht schnellste Reaktionszeiten bei dringenden Sonderbauten.
Zweitens (Co-Managed): Die mechanische Konstruktion und Datenaufbereitung verbleiben intern, während der Druck und das Post-Processing über zertifizierte Fertigungspartner abgewickelt werden. Dies vermeidet hohe CAPEX-Ausgaben für Spezialmaschinen.
Drittens (Managed Service): Standardisierte Ersatzteile werden On-Demand über globale Plattformen digitaler Fertigungsnetzwerke bestellt. Das Unternehmen bezieht die Teile als fertiges Zukaufteil mit Prüfzeugnis 3.1 nach EN 10204.
Zentraler Erfolgsfaktor im Eigenbetrieb ist die Einhaltung industrieller Sicherheits- und Umweltstandards. Metallpulver wie Titan oder Aluminium sind brennbar und explosionsgefährdet. ATEX-konforme Absauganlagen, Inertgasflutung mit Argon und persönliche Schutzausrüstung sind gesetzliche Pflicht.
Zugleich müssen digitale Baujobs gegen unbefugte Manipulationen geschützt werden. Werden CAD-Daten oder Laser-Leistungsparameter auf dem Übertragungsweg durch Cyberangriffe manipuliert, entstehen unsichtbare Mikrorisse im Bauteilinneren. Gehärtete Netzwerke nach IEC 62443 und digitale Signaturen für Baujobs sichern die Integrität kritischer Bauteile.
Der 4-Phasen-Fahrplan zur Einführung industrieller Additiver Fertigung
Der Aufbau einer stabilen additiven Fertigungskette verlangt ein diszipliniertes Vorgehensmodell, das Konstruktions-Know-how und Prozesssicherheit schrittweise aufbaut.
Phase 1 (Monat 1 bis 2): Bauteil-Screening und AM-Potenzialanalyse
Das Entwicklungsteam durchforstet bestehende Baugruppen nach Bauteilen mit hohem Fräsaufwand, langen Lieferzeiten oder Schweißverbindungen. Kandidaten für Topologieoptimierung und Funktionsintegration werden priorisiert und einer ersten Herstellbarkeitsanalyse unterzogen.
Phase 2 (Monat 3 bis 5): Redesign und Prototyping mit Fertigungsdienstleistern
Ausgewählte Teile werden konsequent für das gewählte additive Verfahren umkonstruiert. Erste Prototypen werden extern gedruckt, wärmebehandelt und auf dem Prüfstand getestet. Spannungsverläufe und Gefügedichten werden im metallografischen Labor analysiert.
Phase 3 (Monat 6 bis 8): Business Case, Anlagen-Sizing und Infrastruktur-Vorbereitung
Auf Basis der Prototypenergebnisse wird die Entscheidung für Eigeninvestition oder Dienstleisterbezug getroffen. Bei Eigenbetrieb werden Schutzgasversorgung, Pulverlagerung und Absauganlagen nach ATEX-Vorgaben in den Betriebsräumen eingerichtet.
Phase 4 (Monat 9 bis 12): Qualifizierung, Serienanlauf und ERP-Integration
Die Fertigungskette wird nach DIN EN ISO/ASTM 52920 qualifiziert. Feste Prozessparameter werden im Qualitätshandbuch verankert. Die Bauteildaten werden im ERP als digitale Ersatzteile hinterlegt, sodass die Fertigung ereignisgesteuert ausgelöst werden kann.
Fünf Kontrollfragen für Geschäftsführung und Fertigungsleitung zu Additiver Fertigung
1. Welche unserer Bauteile bieten echtes Potenzial für Funktionsintegration?
Vermeiden Sie es, einfache Dreh- und Frästeile unverändert 3D-drucken zu wollen. Suchen Sie gezielt nach Baugruppen, die durch additive Fertigung von mehreren Einzelteilen zu einer integrierten Monoblock-Komponente verschmelzen können.
2. Wie hoch sind die realen Gesamtkosten inklusive nachgelagerter Zerspanung?
Lassen Sie für metallische Bauteile eine vollständige Prozesskostenrechnung erstellen. Berücksichtigen Sie zwingend Kosten für Wärmebehandlung, Drahterodieren, Fräsen von Passungsmaßen und die zertifizierte Werkstoffprüfung.
3. Welche Sicherheitsvorkehrungen verlangt der Umgang mit feinen Metallpulvern?
Prüfen Sie vor dem Anlagenkauf den baulichen Aufwand für Brand- und Explosionsschutz nach ATEX-Richtlinien. Reaktivpulver wie Aluminium oder Titan verlangen spezielle Inertgasbereiche und geschultes Bedienpersonal.
4. Wie sichern wir unsere digitalen Baudatensätze gegen Manipulation und Diebstahl?
Stellen Sie sicher, dass CAD- und Baujob-Dateien nur verschlüsselt an die Drucksysteme übertragen werden. Manipulierte Laserparameter können fatale Bauteilversagen verursachen, ohne dass optische Mängel erkennbar sind.
5. Besitzen unsere Konstrukteure die notwendigen Methodenkompetenzen für das AM-Design?
Investieren Sie frühzeitig in Schulungen für Topologieoptimierung und additives Konstruieren. Der wirtschaftliche Erfolg der additiven Fertigung entscheidet sich zu 80 Prozent am CAD-Arbeitsplatz des Konstrukteurs.
Strategisches Fazit: Die additive Transformation der industriellen Wertschöpfung
Die industrielle additive Fertigung hat ihren festen Platz in modernen Produktionsnetzwerken eingenommen. Sie verdrängt traditionelle Verfahren nicht, sondern erweitert das Spektrum des Maschinenbaus um bisher unerreichte Freiheitsgrade in Geometrie, Werkstoffausnutzung und Liefergeschwindigkeit.
Unternehmen, die generative Konstruktionsmethoden, qualitätsgesicherte Prozesse nach ISO/ASTM 52900 und wirtschaftliche Gesamtkostenbetrachtungen etablieren, verschaffen sich entscheidende Marktvorteile. Die Fabrik der Zukunft fertigt komplexe Hochleistungskomponenten digital, bedarfsgerecht und ohne physische Lagerbestände.
Häufig gestellte Fragen (FAQ) zur industriellen Additiven Fertigung
Erreichen additiv gefertigte Metallteile die Festigkeit von Frästeilen?
Ja, durch pulverbettbasiertes Laserschmelzen (LPBF) und fachgerechte Wärmebehandlung (Spannungsarmglühen oder HIP) erreichen Gefügedichten über 99,8 Prozent. Die mechanischen Festigkeitswerte entsprechen gewalzten oder geschmiedeten Legierungen.
Ab welcher Stückzahl lohnt sich der industrielle 3D-Druck wirtschaftlich?
Der Break-Even hängt von der Geometrie ab. Bei hochkomplexen Leichtbaukomponenten oder innenliegenden Kühlkanälen ist der 3D-Druck bereits ab Stückzahl 1 wirtschaftlicher als Zerspanung, typischerweise bis zu Losgrößen von 1.500 bis 3.000 Stück.
Welche nachgelagerten Schritte (Post-Processing) sind bei Metallteilen zwingend?
Zu den Pflichtschritten gehören das thermische Entspannen im Ofen zur Vermeidung von Bauteilverzug, das Abtrennen der Teile von der Grundplatte via Drahterodieren sowie das CNC-Überfräsen funktionaler Passflächen und Gewinde.
Welche Gefahren bestehen beim Umgang mit reaktiven Metallpulvern?
Metallpulver im Bereich von 15 bis 63 Mikrometern sind staubexplosionsgefährdet und inhalativ toxisch. Der Betrieb erfordert ATEX-Zonierung, geerdete Absauganlagen, Inertgasatmosphäre und persönliche Schutzausrüstung.
Was versteht man unter digitalem Ersatzteillager (Digital Warehouse)?
Statt physische Ersatzteile über Jahrzehnte in Hallen zu lagern, werden verifizierte Baudatensätze digital gespeichert. Bei Bedarf werden benötigte Komponenten dezentral in regionalen Druckzentren on demand gefertigt.
Auditierbare Primärquellen & Technische Referenzen
| Institution & Herausgeber | Primärquelle & Normdokument | Architektonische Relevanz für den CIO |
|---|---|---|
| Deutsches Institut für Normung (DIN) / ISO | DIN EN ISO/ASTM 52900 (Additive Fertigung Grundlagen) ↗ | International verbindliche Terminologie, Prozesskategorisierung und Qualitätskriterien für alle industriellen 3D-Druckverfahren. |
| Plattform Industrie 4.0 (BMWK & BMBF) | Additive Fertigung im vernetzten Ökosystem ↗ | Referenzarchitekturen zur Einbindung additiver Fertigungszellen in verteilte und sichere digitale Wertschöpfungsnetzwerke. |
| Verein Deutscher Ingenieure (VDI) | VDI-Richtlinienreihe 3405 (Additive Fertigungsverfahren) ↗ | Standard für Pulvercharakterisierung, Bauteilkonstruktion, Laserparameter und Prüfverfahren für Metall- und Kunststoffbauteile. |
| Fraunhofer-Institut für Optronik (IOSB) | Fraunhofer Optische Schmelzbadüberwachung ↗ | Methoden zur bildgestützten In-situ-Qualitätskontrolle, Schichtüberwachung und Defekterkennung im industriellen LPBF-Verfahren. |
| Bundesamt für Sicherheit in der Informationstechnik (BSI) | BSI IT-Grundschutz (Baustein IND.1 Industrielle Anlagen) ↗ | Vorgaben zur Absicherung digitaler Prozessketten, Verschlüsselung von Fertigungsdaten und Schutz vor Sabotage an Steuerungsrechnern. |
*Modellrechnung: Alle angegebenen Lizenz-, Infrastruktur- und TCO-Werte verstehen sich als unverbindliche Beispielkalkulation auf Basis typischer Szenarien.

DAS CxO-PARADOX
Wie falsche digitale Souveränität Wirtschaft und Staat entkernt und wie echte Unabhängigkeit gelingt.
Von Mathias Diwo · Executive Tech Advisor
- ✓ 6-Hebel-Plan: Geordneter Ausstieg aus VMware- & Hyperscaler-Lock-ins
- ✓ Board Scorecard: One-Page IT-Governance für Vorstand & Aufsichtsrat
- ✓ Sofort lesbar: Vollständiges Kapitel 1 als Vorab-Dossier
Strategische Vertiefung im gleichen Themencluster
Weiterführende Architektur- und Handlungsleitfäden für CIOs & IT-Entscheider.
Bauwesen 4.0 & BIM: Connected Construction, CDE und Bau-ERP
Architekturleitfaden für die Bau- und Immobilienprojektentwicklung: Open-BIM nach ISO 19650, Common Data Environments (CDE), mobiles Baustellenmanagement und Bau-ERP.
Digitale Stadtwerke, Smart Grids & Green IT: Energy-as-a-Service und ESG-Telemetrie
Technischer Architekturleitfaden für Kommunalversorger und Industrieunternehmen: Intelligente Messsysteme (iMSys), LoRaWAN-Sensornetze, Energy-as-a-Service (EaaS) und automatisiertes CSRD/ESG-Reporting.

Mathias Diwo
Herausgeber & Executive Tech AdvisorGründer von TechNavigator.de, Buchautor (HYBRID WORK) und strategischer Beirat für CIOs und Vorstände. Begleitet mittelständische Konzerne und Verwaltungsorganisationen bei Cloud-Exit-Strategien, NIS-2 Haftungsschutz und digitaler Souveränität.